प्रत्येक उत्पादन राज्य वरिपरि ईन्जिनियर गरिएको
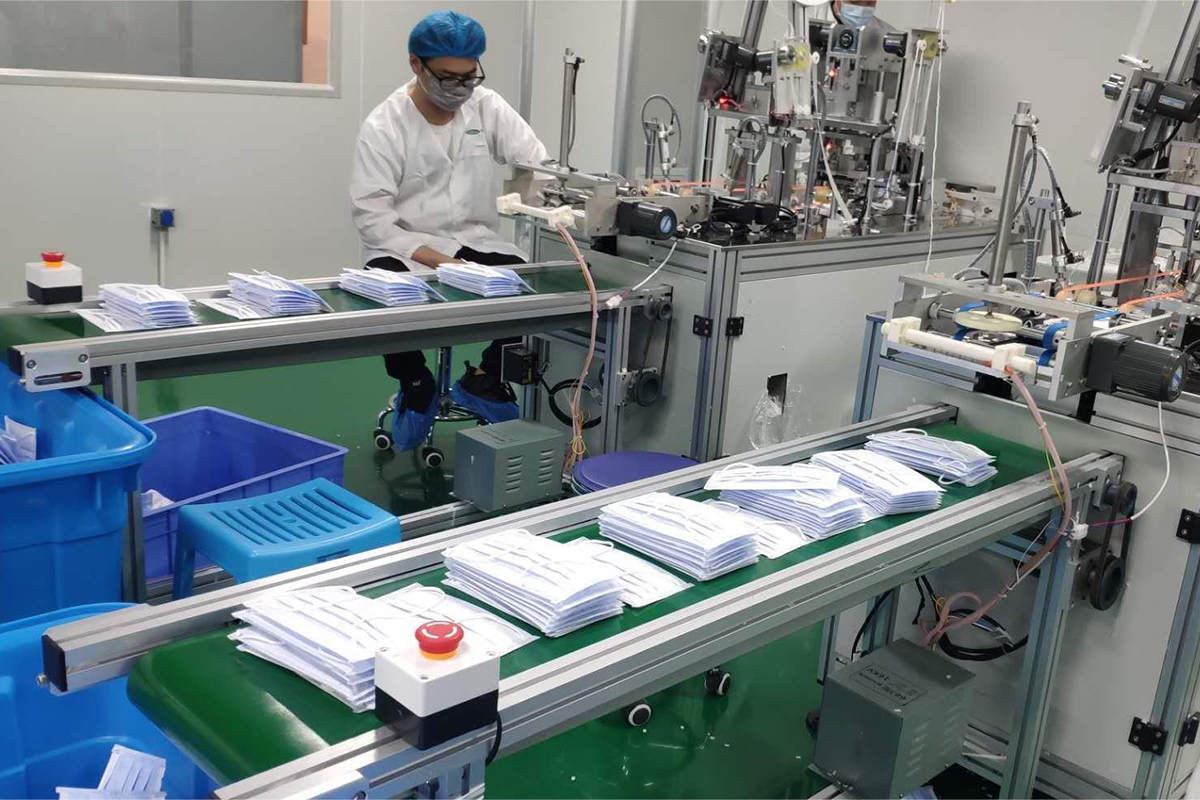
खुकुलो मास्कहरू हलुका, लचिलो र वरपरको हावा प्रवाहप्रति संवेदनशील हुन्छन्। सानो बेल्ट खाली ठाउँ वा अचानक गति परिवर्तनले दृष्टि निरीक्षण र गणना गर्नु अघि उत्पादन घुमाउन, तह लगाउन वा ओभरल्याप गर्न सक्छ।
CSTRANS ले उत्पादनको चरण अनुसार ह्यान्डलिङ विधि चयन गर्दछ:
- फ्ल्याट-बेल्ट कन्वेयरहरूव्यक्तिगत मास्कहरूको लागि निरन्तर समर्थन प्रदान गर्नुहोस् र कानको लूपहरू कन्वेयर खाली ठाउँहरूमा प्रवेश गर्ने जोखिम कम गर्नुहोस्।
- भ्याकुम वा होल्ड-डाउन कन्भेइङहलुका मास्कहरूले उच्च गतिमा स्थिर स्थिति कायम राख्नु पर्ने ठाउँमा विचार गर्न सकिन्छ।
- मिटरिङ कन्वेयरहरूनिरीक्षण, गणना वा स्ट्याकिङ गर्नु अघि एकरूप पिच स्थापना गर्नुहोस्।
- खण्डित बेल्ट, पुशर वा क्लिटेड खण्डहरूस्ट्याक पङ्क्तिबद्धता नगुमाई प्याकेजिङ मेसिनमा गणना गरिएका स्ट्याकहरू स्थानान्तरण गर्नुहोस्।
- लचिलो चेन र मोड्युलर बेल्ट कन्वेयरहरूमास्कहरू झोलामा राखेपछि, बक्समा राखेपछि वा स्थिर क्यारियरमा राखेपछि बढी उपयुक्त हुन्छन्।
- खण्डहरू अस्वीकार र बाइपास गर्नुहोस्स्वीकृत-उत्पादन प्रवाहमा बाधा नपुर्याई दोषपूर्ण उत्पादनहरू अलग गर्नुहोस्।
मुख्य लाइन सबैभन्दा ढिलो दोहोरिने डाउनस्ट्रीम अपरेशनको वरिपरि सन्तुलित हुनुपर्छ, जुन प्रायः गणना, स्ट्याकिङ, ब्यागिङ वा कार्टनिङ हो - मास्क-फर्मिङ मेसिनको मूल्याङ्कन गरिएको आउटपुट होइन।
उत्पादन र प्याकेजिङ बीचको भिन्नता
बफर क्षमता वास्तविक लाइन आउटपुट र डाउनस्ट्रीम अवरोध समयबाट गणना गर्नुपर्छ:
बफर मात्रा = उत्पादन दर × अवरोध समय
उदाहरणका लागि, प्रति मिनेट १२० मास्क उत्पादन गर्ने लाइनलाई रिजेक्ट ग्याप र रिकभरी मार्जिन थप्नु अघि ३०-सेकेन्डको प्याकेजिङ अवरोध अवशोषित गर्न लगभग ६० मास्कहरूको क्षमता चाहिन्छ।
कन्वेयर प्रकार छनौट गर्नु अघि CSTRANS ले मास्क नमूनाहरू, इयर-लूप निर्माण, उत्पादन दर, आवश्यक प्याकेज मात्रा, मेसिन-इन्टरफेस उचाइ र उपलब्ध भुइँ ठाउँको समीक्षा गर्दछ। त्यसपछि स्थानान्तरण, पिच, स्ट्याकिङ र बफर प्रकार्यहरू केवल क्याटलग कन्वेयर विशिष्टताहरूमा भर पर्नुको सट्टा वास्तविक उत्पादन विरुद्ध परीक्षण गर्न सकिन्छ।


